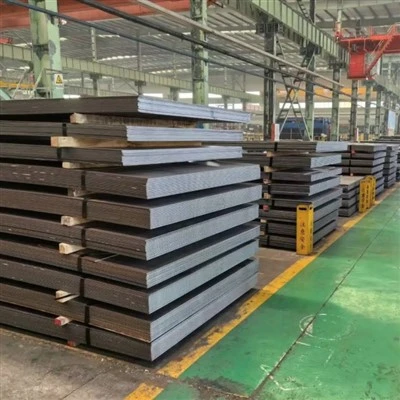
يعد السطح الأملس سمة أساسية لمنتجات الفولاذ المقاوم للصدأ وهو ضروري للحفاظ على وظيفتها المناسبة. ولذلك، فإن عملية التلميع لمنتجات الفولاذ المقاوم للصدأ مهمة للغاية. بناءً على عملية التصنيع، يمكن تقسيم عملية التلميع لمنتجات الفولاذ المقاوم للصدأ إلى خطوتين: الطحن والتلميع.
طحن
الهدف الأساسي من تلميع اللحامات المصنوعة من الفولاذ المقاوم للصدأ هو إزالة بقع اللحام وتحقيق خشونة سطحية تبلغ R10μm، والتحضير للتلميع.
يشمل الطحن عمومًا ما يلي:
ثلاث خطوات: الطحن الخشن،-والطحن شبه النهائي، والطحن النهائي
ثلاثة أسطح: وجهان وحافة واحدة
تسع آلات تلميع
سبع وعشرون-آلية تعديل
التعليمات التفصيلية هي كما يلي:
افحص بصريًا قطع العمل التي تم نقلها إلى عملية التلميع من الخطوة السابقة للتحقق من وجود تسربات في اللحام، واختراق اللحام، وعمق اللحام غير المتساوي، والانحراف المفرط عن المفصل، والانخفاضات الموضعية، والمفاصل المنحرفة، والخدوش العميقة، والخدوش، والتشوه الشديد، وغيرها من العيوب التي لا يمكن تصحيحها في هذه الخطوة. في حالة وجود أي من هذه العيوب، قم بالعودة إلى الخطوة السابقة للإصلاح. في حالة عدم وجود أي شيء، انتقل إلى خطوة التلميع الحالية.
الطحن الخشن: استخدم حزام جلخ 600# لطحن قطعة العمل ذهابًا وإيابًا على ثلاثة جوانب. تهدف هذه الخطوة إلى إزالة بقع اللحام والخدوش من الخطوة السابقة، وتحقيق زاوية مستديرة أولية، وعدم ترك أي خدوش أو خدوش كبيرة تقريبًا على الأسطح الأفقية والرأسية. بعد هذه الخطوة، يجب أن تصل خشونة سطح قطعة العمل إلى R0.8mm. أثناء التلميع، انتبه إلى زاوية ماكينة الصنفرة بالحزام وتحكم في الضغط على قطعة العمل. بشكل عام، يكون الخط المستقيم مع السطح المصقول مناسبًا.
الطحن شبه النهائي: استخدم حزام جلخ 800# لطحن قطعة العمل على ثلاثة جوانب باستخدام نفس طريقة الطحن الخلفية-و-للأمام كما هو مذكور أعلاه. يؤدي هذا في المقام الأول إلى تصحيح أي طبقات تركتها الخطوة السابقة وتحسين أي علامات خلفتها عملية الطحن الخشنة. يجب طحن العلامات التي تركتها الخطوة السابقة بشكل متكرر حتى يصبح سطح قطعة العمل خاليًا من الخدوش -ومشرقًا بشكل عام. يجب أن تصل خشونة السطح إلى R0.4mm. (احرص على عدم إنشاء خدوش أو خدوش جديدة أثناء هذه الخطوة، حيث لا يمكن إصلاح هذه العيوب في الخطوات اللاحقة.)
الطحن الناعم: استخدم حزام جلخ 1000# بشكل أساسي لتصحيح الخطوط الدقيقة التي تم تقديمها في الخطوة السابقة. طريقة الطحن هي نفسها المذكورة أعلاه. الهدف من هذه الخطوة هو إزالة التماس بين الأرض والأجزاء غير الأرضية من قطعة العمل، مما يزيد من تلميع سطح قطعة العمل. يجب أن تكون قطعة العمل النهائية شبه مرآة-بخشونة سطح تبلغ R0.1 مم.
فيما يتعلق باستبدال الحزام: بشكل عام، يمكن للحزام 600# تلميع قطع العمل بطول 6-8 1500مم، والحزام 800# يمكنه تلميع 4-6 قطع عمل، والحزام 1000# يمكنه تلميع 1-2 قطع عمل. يعتمد الوضع المحدد بشكل كبير على ظروف اللحام وضغط التلميع وطريقة الطحن. تأكد أيضًا من أن الحزام يدور بسلاسة على العجلة الإسفنجية عند تغيير الحزام لتحقيق طحن موحد.
تلميع
الغرض الرئيسي من التلميع هو تلميع الفولاذ المقاوم للصدأ المصقول مسبقًا حتى يصبح مرآة. تتضمن هذه العملية بشكل عام ما يلي:
خطوتين: الصبح والتلميع
محركين، وعجلتين من الصوف، وشمع أزرق كبير، وقماش
الخطوات المحددة هي كما يلي:
افحص بصريًا الأجزاء الملحومة التي تدخل هذه العملية من الخطوة السابقة للتأكد من أي عيوب لم يتم صقلها حتى 1000#، أو تلميع غير مكتمل لجميع اللحامات، أو علامات تلميع خشن، أو تلف شديد للطبقة الواقية، أو طحن مفرط، أو نصف قطر زاوية كبير جدًا، أو طحن شديد في كلا الطرفين، أو تلميع غير متساوٍ، أو أعماق غير متساوية. هذه العيوب، التي لا يمكن تصحيحها أثناء مرحلة التلميع، تتطلب إعادة-إعادة تلميع أو إصلاح. (لا يمكن لهذه العملية إصلاح الانبعاجات أو الحفر أو الخدوش الكبيرة الناتجة عن التلميع. ومع ذلك، يمكنها إصلاح الخطوط الدقيقة جدًا، مثل تلك الناتجة عن التلميع 1000#. ومع ذلك، فإن هذه العملية شاقة.)
لمسة نهائية مرآة
استخدم محركًا عالي السرعة-لقيادة عجلة الصوف (متوفرة تجاريًا) ووضع كمية كبيرة من الشمع على سطح المرآة، بطريقة مشابهة لطريقة التلميع السابقة. تهدف هذه العملية في المقام الأول إلى عكس-التشطيب النهائي لقطعة العمل بعد خطوات التلميع السابقة، بدلاً من المزيد من الطحن. احرص على عدم فرك شمع التلميع على طلاء سطح قطعة الشغل أثناء هذه الخطوة، واحرص على عدم إتلافها.
تلميع
هذه العملية هي الخطوة الأخيرة في تلميع المرآة. استخدمي عجلة قطنية نظيفة لفرك سطح قطعة الشغل بعد الانتهاء من المرآة لتنظيفها وتلميعها بعد كل الخطوات السابقة. الهدف من هذه العملية هو إزالة أي علامات لحام مرئية على سطح قطعة العمل وتلميع قطعة العمل المشمعة والمصقولة إلى درجة سطوع تبلغ 8 كيلو، مما يحقق انعكاسية تشبه المرآة- تبلغ 8 كيلو. لا يمكن تمييز المناطق المصقولة وغير المصقولة فعليًا، مما يحقق لمسة نهائية مرآة تمامًا.